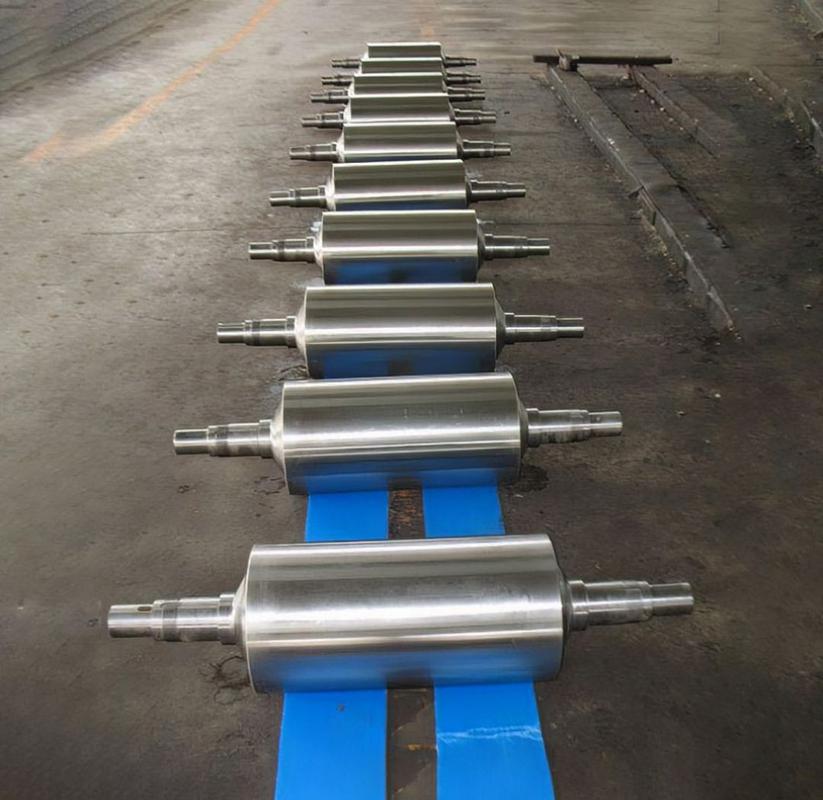
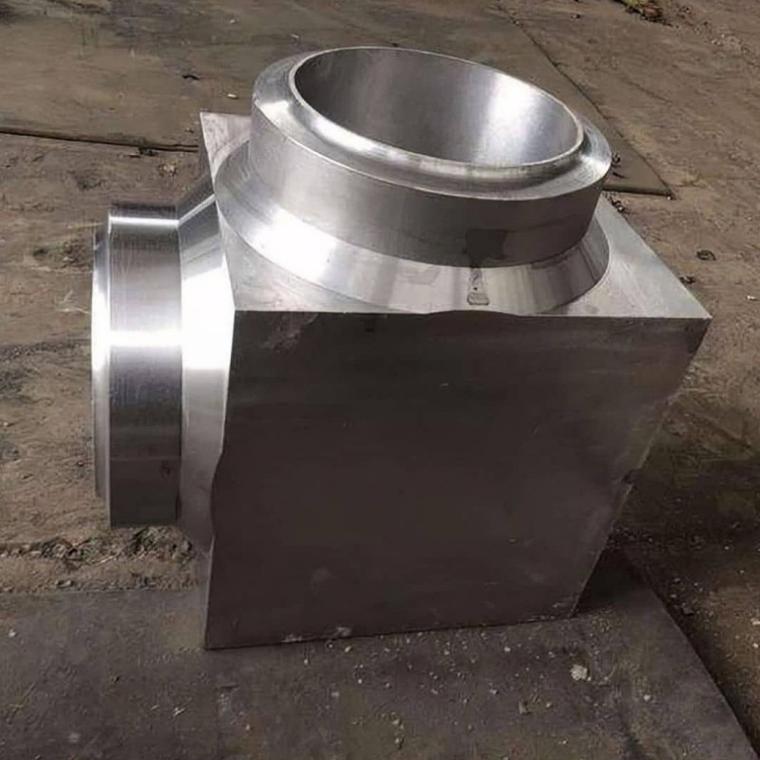
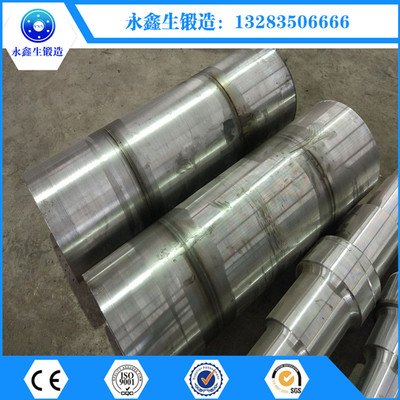
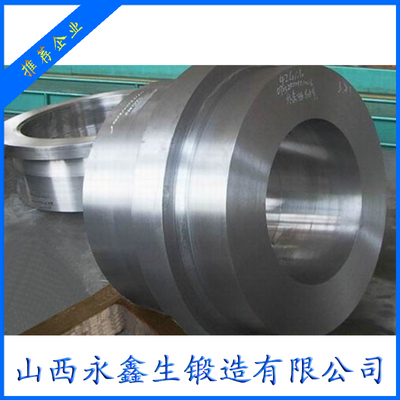
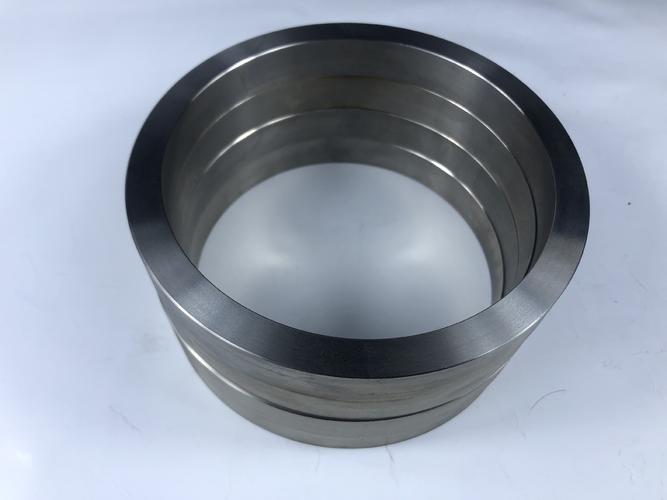
4330V鍛件來圖加工 按客戶要求鍛造的高品質鍛件解決方案
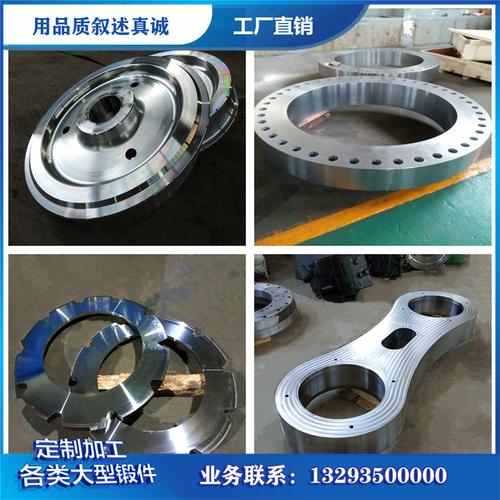
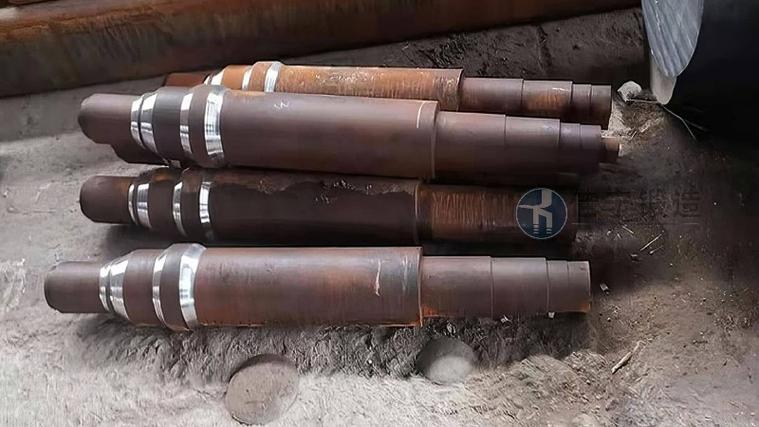
在高端裝備制造、石油天然氣、航空航天及重型機械等領域,鍛件作為關鍵承力部件,其質量直接決定了設備的安全性和使用壽命。4330V鍛件憑借優異的強度、韌性和抗疲勞性能,成為高應力工況下的理想選擇。本文將圍繞“按客戶要求鍛造”與“來圖加工”兩大核心,深入解析4330V鍛件的加工流程、技術要點及品質保障體系。
一、4330V材料特性與鍛造優勢
4330V是一種含釩的鎳鉻鉬合金鋼,通過釩元素的微合金化作用,顯著提升了鋼的淬透性和回火穩定性。其典型力學性能可達到:抗拉強度≥1000MPa,屈服強度≥850MPa,沖擊韌性(-40℃)≥40J。這些特性使得4330V鍛件特別適用于:
- 石油鉆采設備中的鉆鋌、接頭
- 飛機起落架、發動機掛架
- 高壓閥門閥體、閥蓋
- 重型傳動軸、齒輪坯
采用鍛造工藝(而非鑄造或機加工直接成型)可以消除金屬內部的疏松、氣孔等缺陷,細化晶粒,使流線分布更加合理,從而大幅提高鍛件的綜合力學性能。
二、來圖加工:精準理解客戶需求
“來圖加工”是4330V鍛件生產的首要環節。客戶提供的圖紙通常包含:
- 零件尺寸及公差(如φ500×1200mm軸類件,公差±1.5mm)
- 關鍵部位無損檢測要求(UT、MT等級)
- 熱處理技術條件(硬度范圍、力學性能指標)
- 特殊工藝要求(如晶粒度≥5級、非金屬夾雜物≤1.5級)
接收到圖紙后,技術團隊需進行工藝性審圖,確認:
- 鍛件分模面是否合理,能否順利脫模;
- 余量、公差是否滿足鍛造能力;
- 是否需要增加工藝凸臺或夾持部位;
- 熱處理變形是否會對最終尺寸造成影響。
三、按客戶要求鍛造的全流程控制
3.1 原材料準備
選用符合ASTM A469或GB/T 32289標準的4330V電渣重熔鋼錠,入廠后進行化學成分光譜復檢,確保C、Mn、Si、Cr、Ni、Mo、V等元素含量在標準范圍內。同時進行超聲波探傷,剔除內部缺陷超標的坯料。
3.2 鍛造工藝設計
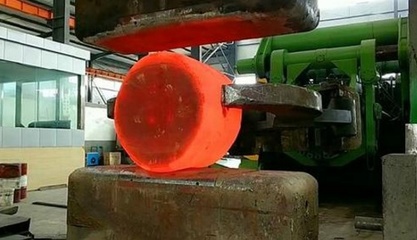
根據鍛件形狀和尺寸,制定鍛造溫度范圍(通常始鍛溫度1150-1200℃,終鍛溫度≥850℃)、變形量分配(每火次變形量控制在20%-40%)、鐓粗拔長方案。對于復雜鍛件,采用計算機模擬(如Deform)優化工藝,避免折疊、裂紋等缺陷。
3.3 加熱與鍛造操作
采用天然氣爐或電阻爐加熱,嚴格控制加熱速度(≤100℃/h)和保溫時間(按0.6-0.8min/mm計算),確保坯料透燒均勻。鍛造設備可根據噸位選擇:
- 小型鍛件:空氣錘、電液錘
- 中型鍛件:液壓機(2000-5000t)
- 大型鍛件:自由鍛水壓機(6000t以上)
鍛造過程中,操作人員需勤量尺寸,尤其在終鍛溫度附近應快速成型,避免低溫鍛造導致開裂。
3.4 鍛后熱處理
4330V鍛件鍛后需立即進行退火或正火+高溫回火,以消除鍛造應力、細化晶粒。對于有探傷要求的鍛件,熱處理后需進行粗加工,然后再進行最終調質處理(淬火+回火)。淬火介質可選水基淬火液或油,回火溫度根據目標硬度確定(通常540-660℃)。
3.5 精加工與檢測
按照客戶圖紙進行粗車、精車、銑削、鉆孔等機加工。檢測環節包括:
- 尺寸檢測:三坐標測量儀、卡尺、千分尺;
- 無損檢測:超聲波探傷(GB/T 6402)、磁粉探傷(GB/T 15822);
- 力學性能試驗:拉伸、沖擊、硬度(每批取試棒);
- 金相分析:晶粒度、非金屬夾雜物、脫碳層深度;
- 特殊要求:如低溫沖擊、斷裂韌性測試等。
四、質量控制體系與客戶協同
為滿足“按客戶要求鍛造”的目標,工廠需建立完善的質量管理體系(ISO 9001、AS9100或API Q1)。每件4330V鍛件都應具備可追溯性:爐號、鍛號、熱處理批次、檢測報告一一對應。《質量證明書》需包含:化學成分、力學性能、無損檢測結果、熱處理曲線、金相照片等。
與客戶保持技術溝通至關重要。例如:
- 若客戶圖紙某處應力集中嚴重,建議增加圓角;
- 若鍛造裂紋難以避免,可與客戶協商調整變形量或增加火次;
- 若客戶急需樣件,可安排快速鍛造+真空熱處理縮短周期。
五、
4330V鍛件的來圖加工與按客戶要求鍛造是一項系統性工程,涉及材料科學、塑性成形、熱處理及檢測技術。只有嚴格遵守工藝規范、強化過程控制、并與客戶緊密配合,才能生產出滿足高應力、長壽命需求的優質鍛件。隨著數字化鍛造和智能熱處理技術的發展,4330V鍛件的性能一致性和交付效率還將持續提升,為高端裝備制造提供更堅實的支撐。
如若轉載,請注明出處:http://www.jitaibaowen.cn/product/37.html
更新時間:2026-11-09 05:02:27