提高鍛件模具壽命的綜合策略
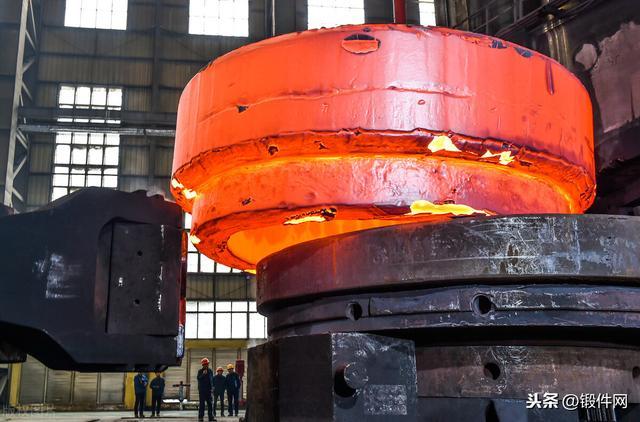
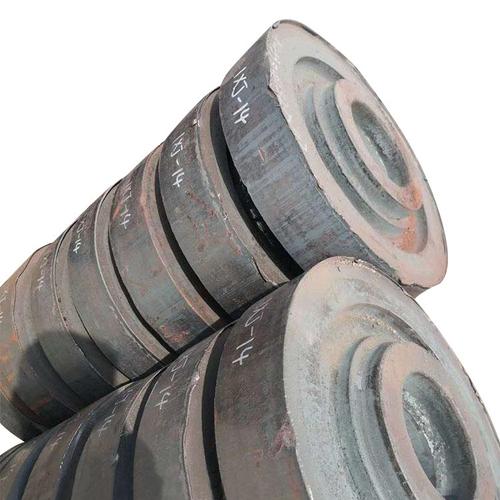
鍛件模具在高溫、高壓、高摩擦的惡劣條件下工作,其壽命直接影響鍛件質(zhì)量、生產(chǎn)效率和成本。提高模具壽命是一個(gè)系統(tǒng)工程,需要從材料選擇、設(shè)計(jì)優(yōu)化、制造工藝、使用維護(hù)等多個(gè)方面綜合著手。
1. 合理選擇模具材料
模具材料是決定壽命的基礎(chǔ)。應(yīng)根據(jù)鍛件材料、鍛造溫度、變形抗力等因素選擇合適的熱作模具鋼。常用的材料包括5CrNiMo、5CrMnMo、4Cr5MoSiV1(H13)、3Cr2W8V等。對(duì)于大批量、高負(fù)荷的鍛模,可選用新型高性能材料如QRO90、DIEVAR等,它們具有更高的熱強(qiáng)性、韌性和耐回火性。采用粉末冶金高速鋼或硬質(zhì)合金鑲塊也能顯著提高局部壽命。
2. 優(yōu)化模具設(shè)計(jì)
合理的模具設(shè)計(jì)可以減小應(yīng)力集中,改善金屬流動(dòng),降低磨損。設(shè)計(jì)時(shí)應(yīng)考慮:
- 分模面位置應(yīng)使鍛件容易取出,并避免模具尖銳角。
- 模膛過渡圓角應(yīng)足夠大,以減小應(yīng)力集中。
- 飛邊槽尺寸合理,既保證充滿又避免過大壓力。
- 對(duì)于易磨損部位(如橋部、沖孔等),可設(shè)計(jì)鑲塊以便更換。
- 冷卻水道布局應(yīng)均勻,避免局部過熱。
- 增加模具承擊面,降低接觸應(yīng)力。
3. 采用先進(jìn)制造與熱處理工藝
制造質(zhì)量對(duì)模具壽命影響極大。應(yīng)采用精密加工中心保證模膛尺寸精度和表面粗糙度。熱處理是關(guān)鍵環(huán)節(jié):
- 采用真空淬火、可控氣氛淬火減少氧化脫碳。
- 優(yōu)化淬火溫度、回火工藝,獲得細(xì)晶粒組織和良好的強(qiáng)韌性匹配。
- 表面強(qiáng)化技術(shù):滲氮、氮碳共滲、物理氣相沉積(PVD)、化學(xué)氣相沉積(CVD)等,可顯著提高表面硬度、耐磨性和抗咬合能力。例如,H13鋼經(jīng)氣體滲氮后,壽命可提高2-5倍。
- 對(duì)于大型模具,可采用表面感應(yīng)淬火或激光淬火。
4. 正確的使用與維護(hù)
即使模具質(zhì)量?jī)?yōu)良,使用不當(dāng)也會(huì)大幅縮短壽命:
- 預(yù)熱:鍛造前必須將模具預(yù)熱至150-250℃(具體視材料而定),防止急熱開裂。
- 冷卻潤(rùn)滑:采用合適的冷卻潤(rùn)滑劑(如石墨水基、玻璃潤(rùn)滑劑等),既能降溫又能減少摩擦。但需控制冷卻速度,避免熱疲勞裂紋。
- 定期檢查與修復(fù):發(fā)現(xiàn)裂紋、磨損及時(shí)打磨修復(fù),避免擴(kuò)展。
- 合理安排生產(chǎn),避免超載(如超過設(shè)備能力)和長(zhǎng)時(shí)間連續(xù)工作。
- 使用后應(yīng)緩慢冷卻,并涂防銹油。
5. 改進(jìn)鍛造工藝
- 優(yōu)化毛坯加熱規(guī)范,避免過熱、過燒,減少氧化皮,因?yàn)檠趸?huì)加劇模具磨損。
- 采用少無氧化加熱,如感應(yīng)加熱、保護(hù)氣氛爐。
- 控制鍛造溫度,避免低溫鍛造導(dǎo)致變形抗力增大。
- 采用多工位鍛造或模鍛制坯,使變形均勻。
- 對(duì)于復(fù)雜鍛件,可采用等溫鍛造或熱模鍛造,降低模具熱負(fù)荷。
6. 實(shí)施模具壽命管理
建立模具壽命檔案,記錄每次使用、維修、失效情況,利用統(tǒng)計(jì)方法分析失效原因,持續(xù)改進(jìn)。引入預(yù)測(cè)性維護(hù),如通過監(jiān)測(cè)溫度、壓力等參數(shù)判斷模具狀態(tài),及時(shí)更換。
提高鍛件模具壽命需要材料、設(shè)計(jì)、制造、使用、維護(hù)全方位配合。通過科學(xué)選材、優(yōu)化設(shè)計(jì)、精細(xì)制造、規(guī)范使用和持續(xù)改進(jìn),可以顯著延長(zhǎng)模具壽命,降低生產(chǎn)成本,提高經(jīng)濟(jì)效益。
如若轉(zhuǎn)載,請(qǐng)注明出處:http://www.jitaibaowen.cn/product/23.html
更新時(shí)間:2026-11-09 13:30:19